Камера Окраска Распыление становится важной частью бизнеса, когда качество влияет на смерть, возвраты и репутацию компании. Она изолирует внешнюю зону, стабилизирует наносимый материал и способствует поддержанию одинаковых результатов на разных продуктах. На поверхности кузова, двери или металлической детали уменьшите количество пыли, потеков и случайных следов.
«Хорошая камера не заменяет технологию, но создает условия для стабильной работы», — отмечает Александр Мельников, инженер-технолог по промышленной окраске с двадцатилетним стажем. Его мысль кажется очевидной. Но на замену ее часто недооценивают.
Правильно подобранная камера Окраска Распылением обеспечивает контроль воздуха, освещенности и температуры. Оператор лучше видит яркость и плотность факела. Производство становится выгоднее. Снижается количество переделок, время между этапами легче планировать.
Экономия заметна не сразу.
Она заметила в деталях: меньше испорченных панелей, чище фильтров, спокойнее рабочая смена. Однако одна решение не все проблемы. Неподходящая вентиляция, слабая подготовка поверхности или неверная настройка оборудования, сохраняющая потери.
Поэтому бизнесу важно оценивать не только цену установки. Необходимо учитывать размеры изделий, производительность, тип покрытия, обслуживание и обучение персонала. Иногда дорогое решение оказывается резервным. Некоторая экономия приводит к нестабильному результату. Такой вывод неудобен, но полезен.
В этой статье разберём, почему камера окраски влияет на эффективность предприятия и какие параметры требуют наиболее тщательного анализа.
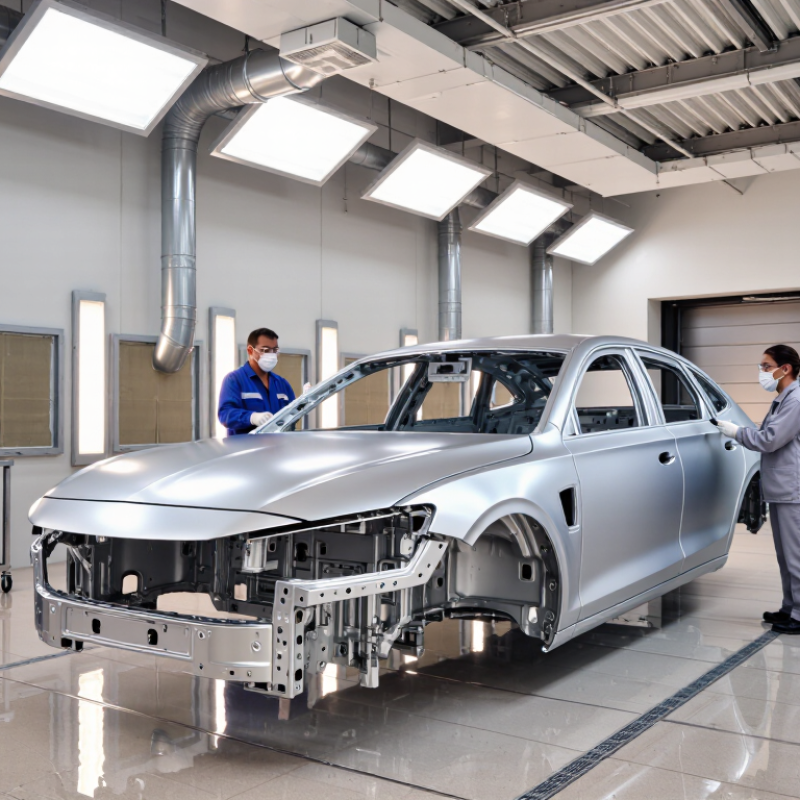
Камера распыления окраски — это закрытое помещение с потоком воздуха, регулировкой фильтров и системой удаления паров. Внутри оператор подает распылитель на подготовленную деталь. Воздух движется через верхнюю зону, унося мелкие частицы к вытяжному каналу. Фильтры задерживают излишки краски и защищают оборудование от загрязнений.
Работа камеры начинается с подготовки поверхности и проверки вентиляции. Оператор регулирует давление распылителя, расстояние до детали и скорость движения рук. Обычно сопло держателя примерно в 15–25 сантиметрах от поверхности. Слишком близкое распыление создает потёки. Слишком далёкое оставляет сухую шероховатость. Это особенно хорошо видно на металлической панели под яркой лампой.
После нанесения покрытия камера помогает контролировать сушку и уменьшает попадание пыли на первоначальный слой. Для бизнеса это означает более стабильный внешний вид продукции, меньшее количество переделок и более понятный расход материалов. Но сама камера не исправляет плохую подготовку поверхности. Иногда именно это недооценивают. Влажность, загрязненность фильтров и неправильный воздухообмен дают результаты выше, чем ожидает оператор. Такие параметры системы проверяются по документации, фактическим измерениям и условиям производства.arsuarmi
Распыление камеры напрямую влияет на качество окраски и стабильность покрытия. Внутри создается воздушный поток, температура и влажность. Даже небольшое отклонение меняет растекание материала и скорость высыхания. На вкладке это заметно по шагреням, потекам и разницам на концах деталей. Особая тонкая глянцевая поверхность.
Отчет EPA AP-42 показывает, что эффективность переноса материала при обычном пневматическом распылении часто составляет примерно 20–40%. Для более управляемых методов показатели могут составлять 60–95%. Поэтому при изготовлении камеры важно не уменьшать запасы пистолета. Недостаточная вытяжка аэрозоля в рабочей зоне. Слишком сильный поток вызывает высыхание капли ещё до контакта с деталью. Результат выглядит матовым и нейтральным.
Стандарт ISO 12944 связывает использование защитного покрытия с подготовкой поверхности, более толстым слоем и контролирует условия определения. В настоящее время полезно ежедневно фиксировать температуру, влажность, давление и перепад на фильтрах. Это занимает несколько минут. По этой причине дефект становится видимым. Есть и неудобная сторона: даже хорошо рассчитанная камера не компенсирует грязную поверхность или неверную вязкость материала. Иногда оператор ищет неисправность оборудования, хотя проблема решена из-за спешки. Регулярная проверка толщины сухой плёнки по ISO 2808 помогает отделить случайный дефект от системной нестабильности.
| Контрольная размерность | Типичная целевая оперативная задача | Как это влияет на качество покрытия | Влияние на бизнес | Рекомендуемые измерения |
|---|---|---|---|---|
| Температура воздуха | Примерно 20–25 °C, если в техническом паспорте покрытия не указан другой диапазон. | Контролирует вязкость, распыление, испарение, скорость сушки и формирование конечной пленки. | Меньше подтеков, провисаний, дефектов, связанных с захватом растворителя, и задержек сушки. | Калиброванный цифровой датчик температуры с непрерывной регистрацией данных. |
| Относительная влажность | Обычно для многих процессов нанесения покрытий на основе растворителей и воды требуется относительная влажность 40–60%; уточните у поставщика покрытия. | Уменьшает образование пятен, мгновенную коррозию, медленное испарение воды и проблемы с адгезией, связанные с влагой. | Более однородный внешний вид и меньшее количество бракованных или переделанных деталей. | Откалиброванный термогигрометр; регистрация относительной влажности во время подготовки, распыления и отверждения. |
| Скорость воздушного потока | Обычно для покрасочных камер ориентировочная скорость потока составляет около 0,5 м/с (приблизительно 100 футов/мин) по всей поверхности камеры; необходимо уточнить местные правила и конструкцию камеры. | Удаляет излишки краски от обрабатываемой детали, ограничивая турбулентность и неравномерное нанесение. | Улучшает однородность отделки, улучшает обзорность для оператора и повышает повторяемость процесса. | Калиброванный анемометр установлен в заданных точках по всей длине проема кабины. |
| Чистота воздуха | Используйте фильтрованный подаваемый воздух и обслуживайте фильтры в соответствии с допустимыми значениями перепада давления и требованиями к техническому обслуживанию. | Предотвращает образование поверхностных включений из пыли, волокон и засохших аэрозольных частиц. | Снижает количество работ по полировке, перекраске, ошибок при проверке и жалоб клиентов. | Манометры для проверки давления в фильтрах, проверка на наличие частиц и документированные проверки очистки. |
| Температура субстрата и точка росы | Для многих систем покрытий во время нанесения температура поверхности должна быть как минимум на 3 °C выше точки росы. | Предотвращает невидимый конденсат, который может вызывать мгновенную коррозию, образование пузырьков или плохую адгезию. | Обеспечивает долговечность покрытия и снижает его преждевременное разрушение. | Измеряйте температуру поверхности и точку росы до и во время опрыскивания с помощью поверхностного термометра. |
| Толщина влажной пленки | Необходимо поддерживать заданный производителем покрытия диапазон толщины влажной пленки; обычно он составляет приблизительно ±10% от целевого значения процесса. | Обеспечивает баланс между покрытием, внешним видом, отверждением, защитой от коррозии и выделением растворителей. | Уменьшает расход материала, дефекты сухого напыления, провисания и отказы защиты под пленкой. | Измерьте толщину влажной пленки гребенкой во время нанесения; измерьте толщину сухой пленки после отверждения. |
| Толщина сухой пленки | Контролируйте измеренные средние значения и отдельные показания в соответствии со спецификацией покрытия; во многих промышленных системах используется толщина покрытия приблизительно 50–250 мкм в зависимости от системы. | Определяет барьерные свойства, внешний вид, твердость и долговечность. | Обеспечивает более предсказуемый срок службы и упрощает процедуру приемки качества. | Калиброванный магнитный или электронный измеритель толщины покрытия |
| Время истечения и отверждения | Следуйте техническим характеристикам покрытия; типичные интервалы между вспышками могут составлять от 5 до 30 минут, а для полного отверждения может потребоваться несколько часов. | Позволяет растворителям или воде испаряться, обеспечивая необходимую твердость и адгезию между слоями покрытия. | Предотвращает блокировку, оттискивание, дефекты шлифовки и преждевременное повреждение при обращении. | Таймер, журнал регистрации температуры в камере и проверка твердости или устойчивости к растворителям. |
| Консистенция цвета и блеска | Установите документированный визуальный стандарт и используйте показания прибора там, где требуются жесткие допуски. | Стабильный поток воздуха, освещение, температура и толщина пленки уменьшают колебания оттенка и блеска. | Повышает стабильность качества от партии к партии и снижает количество споров, возникающих в ходе субъективной проверки. | Стандартизированная световая камера, спектрофотометр и глоссметр (при необходимости). |
| Адгезия и дефекты поверхности | Используйте документированные критерии приемки; адгезия при поперечном разрезе обычно классифицируется по шкале от 0 до 5 в соответствии с методами ISO 2409 или ASTM D3359. | Подтверждает, что подготовка поверхности, нанесение и отверждение обеспечили стабильность покрытия. | Предоставляет объективные данные о выпуске продукции и поддерживает анализ корректирующих действий. | Тест на адгезию при поперечном разрезе или отрыве, визуальный осмотр и отслеживание частоты дефектов. |
| Состояние технического обслуживания стенда | Регулярно проверяйте фильтры, вытяжные вентиляционные каналы, освещение, стены, полы и наличие следов распыляемой краски. | Обеспечивает стабильный поток воздуха, предотвращает загрязнение и снижает пожарную опасность и производственные риски. | Обеспечивает бесперебойную работу, соответствие нормативным требованиям, безопасность труда и предсказуемую производственную мощность. | Контрольный список профилактического обслуживания, динамика изменения давления в фильтре и документированные записи о проверках. |
Примечание: указанные числовые диапазоны являются общепринятыми ориентирами для контроля технологических процессов при промышленном распылении, а не универсальными требованиями. Окончательные настройки всегда следует сверять с техническим паспортом покрытия, конструкцией оборудования, применимыми правилами техники безопасности и результатами валидации, проведенной на конкретном объекте.
Камера распыления окраски помогает контролировать расходы на каждом этапе производства. Внутри представлены стабильные условия для распространения покрытий. Меньше пыли попадает на детали поверхности. Снижается количество переделок и повторного расхода краски.
По причине это заметно уже при регулярных заказах. Оператор работает увереннее. Открытие получается ровнее, а сушки становятся более выгодными. Фильтры закрывают часть аэрозоля, поэтому рабочая зона остается чище. Сокращаются затраты на уборку оборудования и остекление помещения.
Экономика прогрессивная. Важны расходы на материалы, оплата труда, простои и процент брака. Например, даже уменьшение количества переделок нескольких изделий при смене влияет на месячный результат. Точный расчет требует учета условий вентиляции, графических работ и типа лакокрасочного материала.
Дешевое решение подойдет не каждому производству. Камера требует обслуживания, замены фильтров и контроля вентиляции. Если пренебрегать умеренными расходами, расчет окупаемости получается неточным. Это слабое место для многих бизнес-планов.
Стоит оценить не только цену установки. Важен безопасный процесс, легкий доступ к фильтрам и стабильность работы вентилятора. Практический аудит производства часто выявляет неожиданные потери: лишние перемещения деталей, долгую очистку и неравномерное нанесение покрытий. Иногда проблема не в оборудовании, оборудовании и дисциплине персонала.
Почему камера окраски распылением важна для бизнеса?
Выбор окраски распыления камеры начинается не с внешнего вида. На замену важен стабильный воздушный поток, эффективный фильтр и простое обслуживание. Воздух должен двигаться равномерно, без завихрений на поверхности детали. В противном случае на покрытии деревянной пыли, потёков и отклонений в оттенке.
Размер камеры рассчитывается по самым крупным изделиям и рабочему запасу. Слишком тесное помещение замедляет работу. Слишком большое увеличение расходов на вентиляцию и нагрев. Необходимо проверить работоспособность вытяжной системы, уровень шума и доступ к фильтрам. Фильтры должны заменяться без длительной остановки участка. Это часто недооценивают.
Важно яркое равномерное освещение, нескользящий пол и понятная организация рабочей зоны. Светильники не должны наносить резкие тени на окрашиваемую поверхность. Материалы камеры выбираются с учетом очистки и устойчивости к используемым составам. Вентиляция, электрика и элементы крепления должны соответствовать действующим требованиям безопасности. Лучше заранее запросить расчёты и техническую документацию, а не доверять только рекламным обещаниям.
Есть и неудобный момент. Идеальной камеры без регулярного контроля не бывает. Даже точная система повышает эффективность из-за забитых фильтров или неправильной настройки потока. Перед покупкой полезно провести пробную окраску, измерить расход воздуха и оценить доступность обслуживания..рассчитать?
Вентиляция является критически важным требованием при выборе оборудования, поскольку она помогает контролировать распыление краски, пары растворителей, воздействие на работников и риск возгорания. OSHA 29 CFR 1910.94(c)(6)(ii) устанавливает минимальный средний расход воздуха в 100 футов в минуту для многих операций по покраске распылением и 60 футов в минуту для электростатического распыления. Предприятиям также следует проверить наличие взрывозащищенных электрических систем, подходящей фильтрации, доступных зон для технического обслуживания и соответствие местным противопожарным и экологическим нормам.
Камера распыления важна не только для окраски качественных покрытий. Она возглавляет вопросы аэрозолей, растворителей паров и случайного контакта с краской. При работе вентиляции необходимо удалить загрязняющие воздух фильтры — навесные частицы. Это критично. Нельзя полагаться только на запах или внешний вид помещения. Необходимо регулярно проверять заземление, освещение, герметичность воздуховодов и исправность средств индивидуальной защиты. Такого сотрудника проверки лучше фиксировать в журнале с датой и ответственным лицом.
Советы: Очищайте рабочую зону после каждой смены. Меняйте фильтры по фактической фазе, а не по привычному графику. Храните краски и растворители в закрытой зоне, вдали от источников тепла. Не используйте повреждённые перчатки или респираторы. Маленькая трещина уже важна.
Обслуживание камеры снижает риск возгорания и обеспечивает стабильный расход материалов. Остатки краски, загрязняющие фильтры и вето необходимо собирать отдельно и поручить уполномоченным организациям. Слив таких отходов в канализацию недопустим. Экологические требования в странах, поэтому предприятие должно контролировать местные нормы по выбросам, вентиляции и обращению с отходами. Некоторые инструкции выглядят логично, но не наблюдают за загрузочной вилкой. Поэтому полезно пересмотреть процедуры после ремонта, смены материалов или жалоб сотрудников на запах и самочувствие.
Hein Minnie
Cell nr: +27 (0) 82 564 6501
Email: sale@thecirclemachine.com
Hein Minnie Jnr
Cell nr: +27 (0) 84 284 7234
Email: sale@thecirclemachine.com
Address:
10 Apsey Street,
Heidelberg,
Gauteng,
1441
Bendet Engineering Services (PTY) LTD was established in 1987. Our team of engineers and draughtsman are ready to deliver a complete turnkey solution, from the design phase to commissioning. A dedicated team that consists of electrical, mechanical and industrial engineers, we are able to offer a comprehensive service to our clients.